

Amikor először kezdtem precíziós lemezalkatrész-beszállítóként, bevallom, nem sokat gondolkodtam a keménységen azon túl, hogy „erősnek kell lennie”. Ez évekkel ezelőtt történt, mielőtt megtanultam, hogy a keménység nem csak a hajlításról vagy karcolásról szól – az űrrepüléshez, orvosi eszközökhöz vagy ipari gépekhez készült alkatrészek esetében ez a csendes gerinc, amely biztosítja a zökkenőmentes működést, megakadályozza a költséges állásidőt, és megfelel a szigorú szabályozási előírásoknak. Minden általam szállított precíziós fémlemez alkatrésznek ellenőriznie kell a meghatározott keménységi dobozokat, és az idő múlásával a keménységet egyrészt műszaki követelménynek, másrészt bizalmi tényezőnek tekintem köztem és ügyfeleim között.
Kezdjük azzal, hogy valójában mit jelent a keménység a fémlemez kontextusában. Nem csak arról van szó, hogy „milyen nehezen horpadhat be a fém”, hanem az anyag azon képességét méri, hogy ellenáll-e a benyomódásnak, karcolásnak, deformációnak és kopásnak, amikor erőt alkalmaznak. A precíziós fémlemezeknél, ahol a tűréseket gyakran ezredhüvelykben mérik, még az apró lágyulás vagy deformáció is kidobhatja az egész szerelvényt. Láttam, hogy az ügyfelek visszautasították az alkatrészeket, mert egy 100 fontot tartó konzol 90 font alá hajlott, mindez azért, mert túl alacsony volt a keménysége. Ezzel szemben a túl kemény részek törékennyé válhatnak – mindannyian láttunk már olyan fémvédőt, amely megrepedt az ütközéskor, ami ugyanilyen haszontalan.
Tehát pontosan mik a keménységi követelmények a precíziós lemezalkatrészeknél? Ez teljesen attól függ, hogy az alkatrész hová kerül, hogyan használják, és milyen anyagból készült. Ez az első szabály, amit megtanítok a csapatomnak: nincs mindenkire érvényes szabvány. Egy CNC szerszámgép alkatrészének nem lesz ugyanolyan keménységi igénye, mint egy építőipari jármű alkatrészének, még akkor sem, ha mindkettő fémlemez.
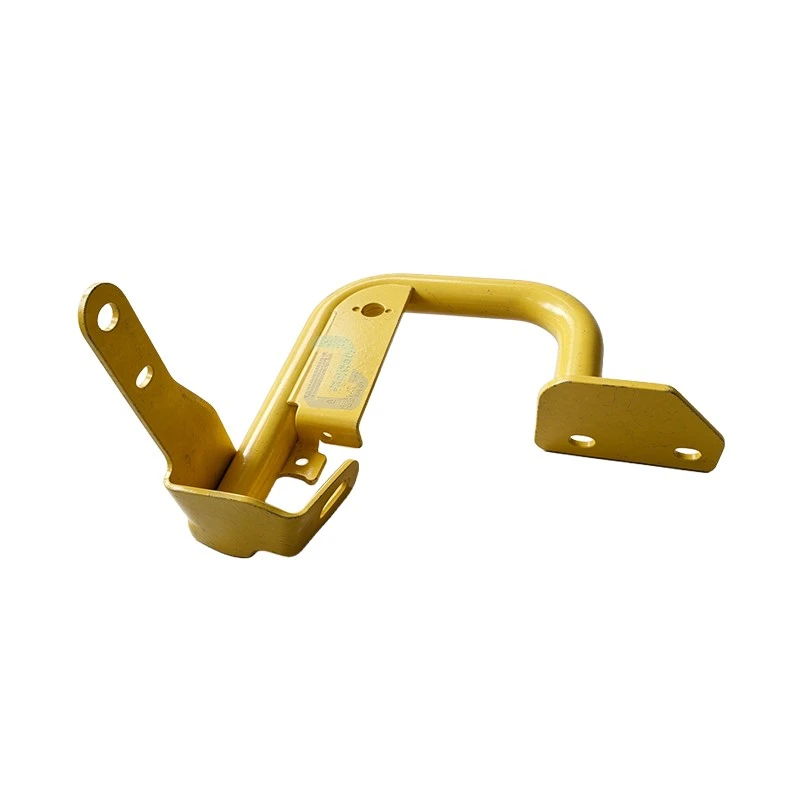
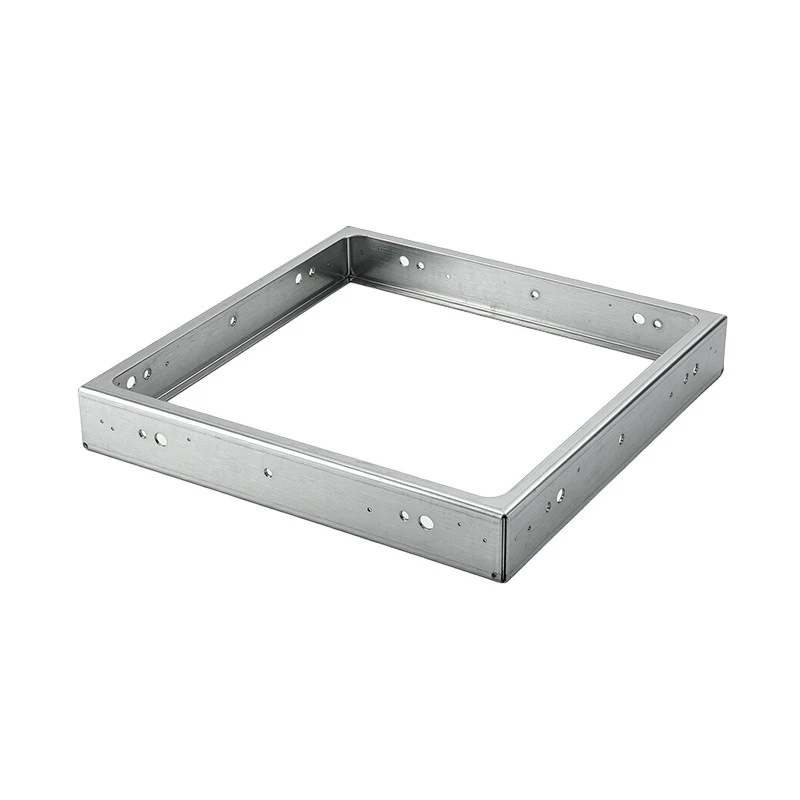
Vegyünk példát a mechanikus fémlemez alkatrészekről. Ezek azok az alkatrészek, amelyek mozognak, kölcsönhatásba lépnek más alkatrészekkel, vagy ismétlődő terhelést viselnek. Gondoljon a fogaskerekekre, konzolokra vagy vezetőkre, amelyek egymásnak csúsznak. Ezeknél az alkatrészeknél a keménység kritikus a kopásállóság szempontjából. Ha két fémfelület percenként ezerszer súrlódik össze, a puha felület gyorsan elhasználódik, ami játékhoz, megnövekedett súrlódáshoz és esetleges meghibásodáshoz vezet. Az általam szállított legtöbb acél mechanikus lemezalkatrész esetében a minimális keménység HRC 28 (Rockwell C skála) körül van, bár egyes nagy kopású alkalmazásoknál akár HRC 40 is lehet. Az alumínium mechanikus alkatrészek más történet – természetesen puhábbak, ezért olyan eljárásokra támaszkodunk, mint az eloxálás a felületi keménység növelése érdekében, így a Vicker általános használati skálája körülbelül HV 150-re nő.
Aztán vannak olyan alkatrészek, mint a berendezések porálló fémlemez védőburkolatai és a CNC szerszámgépek lemezvédői. Ezek nem ugyanúgy teherbíróak, mint a mechanikus alkatrészek, de megvannak a maguk egyedi követelményei. A védőburkolatoknak ellenállniuk kell a leeső szerszámok, törmelék vagy véletlen ütések által okozott ütéseknek, miközben meg kell őrizniük alakjukat, hogy a por, a hűtőfolyadék vagy más szennyeződések ne kerülhessenek a gépbe. Túl puha, és a védőburkolat behorpad, bejutva a por, ami károsíthatja a CNC gép belső alkatrészeit. Túl kemény, és a védőburkolat megrepedhet, ha éles ütés éri, így a gép védelem nélkül marad. A legtöbb általam készített acél védőburkolatnál a HRC 22 és HRC 30 közötti az édes pont – elég kemény ahhoz, hogy ellenálljon a horpadásoknak, de elég rugalmas ahhoz, hogy ütközéskor enyhén meghajoljon anélkül, hogy eltörne. Emlékszem egy ügyfélre, aki egy helyi beszállítóról váltott, mert az őreik megrepedtek, amikor rájuk esett egy 10 kilós csavarkulcs; amióta a temperálást úgy állítottuk be, hogy elérje azt a HRC 25-ös tartományt, az ügyfél három éve velünk van.
Az építőipari gépek fémlemez alkatrészei egy másik kategória. Ezek az alkatrészek a legzordabb környezetben is működnek – szélsőséges hőmérséklet, nagy terhelés, állandó vibráció, szennyeződés, eső és még korrozív anyagok, például útsó. A kotrókaron lévő konzolnak több tízezer fontot kell tartania, ellenáll a hajlításnak, és nem kopik el több éves használat után. Az építőipari lemezalkatrészekhez jellemzően nagy szilárdságú, gyengén ötvözött (HSLA) acélt használunk, amelynek keménységi tartománya HRC 32 és HRC 45 között van. Ezeknek az alkatrészeknek is jó ütésállósággal kell rendelkezniük, így a keménységet enyhe rugalmassággal egyensúlyozzuk ki – elég kemények a nagy terhelések elviseléséhez, de nem olyan erősek, hogy elpattanjanak, amikor a kőnek vagy gépezetnek ütközik. Egyszer volt egy ügyfelem az építőiparban, akinek félévente ki kellett cserélnie a konzolokat, mert túl puhák; A HRC 35 HSLA alkatrészeinkre való váltás háromévenkénti csereidőt jelent, így több tízezer karbantartási költséget takarít meg.
Az anyagválasztás szintén nagy szerepet játszik a keménységi követelményekben, és megtanultam, hogy nem minden fém edzhető egyformán. A szénacél itt a legsokoldalúbb – hőkezelhetjük szinte bármilyen keménységi szint eléréséhez, a HRC 20-tól a rugalmas konzolokhoz a HRC 50-ig a kopásálló alkatrészekig. A rozsdamentes acél bonyolultabb; Az ausztenites rozsdamentes (mint a 304) lágyított állapotban lágy, ezért olyan eljárásokat alkalmazunk, mint a munkaedzés (a fém nyújtása vagy hajlítása a keménység növelése érdekében), hogy a HRC 25-30-ra növeljük. A martenzites rozsdamentes acél hőkezelhető HRC 45-re vagy magasabbra, ami ideális a korrózióállóságot és keménységet igénylő alkatrészekhez, mint például az orvosi eszközök alkatrészei. Az alumínium, mint korábban említettem, nehezen keményedik meg hőkezeléssel, ezért az ötvözésre (például 6061 vagy 7075 alumínium) és felületkezelésekre támaszkodunk a keménység növelése érdekében. A 7075 alumínium az egyik legkeményebb általános alumíniumötvözet, eléri a 15-20 HRC-t, ami elegendő a könnyű súlyt és szilárdságot igénylő repülőgép- és autóalkatrészekhez.
A tolerancia egy másik kulcsfontosságú tényező. A precíziós fémlemez alkatrészek szűk mérettűréssel rendelkeznek – gyakran ±0,005 hüvelyk vagy kevesebb. Ha hőkezeléssel vagy temperálással állítja be a keménységet, fennáll a torzulás veszélye. A hőkezelés előtt tökéletesen méretezett alkatrész melegítéskor és hűtéskor meghajolhat vagy megcsavarodhat, így használhatatlanná válik. Tehát a keménységi követelményeink nem csak a végső keménységi számra vonatkoznak – hanem arra is, hogyan érjük el ezt a keménységet a méretpontosság feláldozása nélkül. Emiatt gyakran alkalmazunk olyan eljárásokat, mint az alakítás utáni feszültségmentesítés, vagy a precíziós temperálás, amely szabályozza a hűtési sebességet a torzítás minimalizálása érdekében. Egyszer vissza kellett utasítanom egy munkát, mert az ügyfél olyan keménységi szintet akart, amely olyan extrém hőkezelést igényel, hogy az alkatrészek elfogadhatatlanul eltorzulnak az összeszereléshez. Pénzügyi szempontból nehéz feladat volt, de megtanított arra, hogy a legjobb keménységi követelmények mindig egyensúlyban vannak az alkatrész funkcionális igényeivel.
A tesztelés számunkra nem alku tárgya. A precíziós lemezalkatrészek minden tétele keménységi vizsgálaton esik át, mielőtt elhagyja a létesítményünket. Két fő módszert használunk: a Rockwell-tesztet keményfémekre (például a HRC 20 feletti acélra) és a Vickers-tesztet puhább fémekre vagy vékony alkatrészekre, mivel a Rockwell károsíthatja a vékony lemezeket. A felületi keménységet igénylő alkatrészeknél (mint például az eloxált alumínium védőburkolatok) mikrokeménységi tesztet alkalmazunk a felületi réteg keménységének mérésére a lágyabb mag bevonása nélkül. Véletlenszerű helyszíni ellenőrzéseket is végzünk a kritikus alkatrészekre, például építőipari gépek konzoljaira vagy CNC védőburkolatokra, hogy megbizonyosodjunk arról, hogy a teljes tétel megfelel a követelményeknek, nem csak egy minta.
Egy másik dolog, amit megtanultam, hogy a keménységi követelmények változhatnak egy alkatrész élettartama során, még akkor is, ha megfelelően van megtervezve. Például egy gépre szerelt védőburkolat idővel leromolhat UV-fénynek (ha szabadban van) vagy vegyszereknek kitéve, ami csökkentheti a keménységét. Így amikor kültéri berendezésekhez szállítunk alkatrészt, porbevonatot adunk hozzá, amely nemcsak a korrózió ellen véd, hanem egy kis felületkeménységet is ad, meghosszabbítva az alkatrész élettartamát. Mindig szorosan együttműködöm az ügyfelekkel, hogy rákérdezzenek működési környezetükre, még akkor is, ha ezt nem említik előre – olyan apró részletek, mint például, hogy egy alkatrész ki van-e téve sós víznek, állandó vibrációnak vagy extrém hőnek, jelentősen megváltoztathatják a keménységi igényeket.
Mi a helyzet a gyakori mítoszokkal, amelyeket az ügyfelektől hallok? Sokan azt hiszik, hogy a keményebb mindig jobb, de ez nem igaz. Volt egyszer egy ügyfelem, aki ragaszkodott a lehető legnagyobb keménységhez egy mechanikus lemezalkatrésznél, csak azért, hogy összeszerelés közben megrepedjen. Elmagyaráztuk, hogy az alkatrésznek egy kicsit nagyobb rugalmasságra van szüksége a hajlítási és illesztési folyamathoz, ezért a keménységet HRC 30-ra állítottuk HRC 40 helyett, és ez megoldotta a problémát. A ridegség a túl nagy keménység másik oldala, és a precíziós alkatrészeknél a beszerelés során fellépő repedés ugyanolyan rossz, mint a túl gyors elhasználódás.
Precíziós fémlemez-alkatrész-beszállítóként a hírnevem azokon az alkatrészeken nyugszik, amelyek akkor működnek, amikor kell. A keménység az egyik első dolog, amit ellenőrizek, amikor új rendelés érkezik, közvetlenül az anyag és a tűréshatár után. Minden projekt más és más, ezért nem használok általános specifikációs lapot – ehelyett az ügyféllel együttműködve megértem, hogyan fogják használni az alkatrészt, milyen terhelést fog viselni, milyen környezetben lesz, majd meghatározom a megfelelő keménységi tartományt, hogy megbízható legyen. Például, ha egy ügyfélnek porálló fémlemez védőburkolatokra van szüksége, olyan keménységi tartományt ajánlok, amely elég erős ahhoz, hogy ellenálljon a horpadásoknak, de nem olyan kemény, hogy megrepedjen. Építőipari gépek fémlemez alkatrészeinél egyensúlyban tartom a keménységet és a szívósságot a nehéz terhelések és ütések kezelésére. A mechanikus lemezalkatrészeknél a keménységre törekszem, amely megfelelő kopásállóságot biztosít anélkül, hogy túl rideg lenne. Bármilyen precíziós fémlemez alkatrész esetében gondoskodom arról, hogy minden folyamatunk megfeleljen ezeknek a követelményeknek, az anyagválasztástól a tesztelésig.
Ha olyan precíziós fémlemez alkatrészeket keres, amelyek megfelelnek az alkalmazásához igazodó szigorú keménységi követelményeknek, segítek. Legyen szó CNC szerszámgéppel fémlemez védőburkolatokról, építőelemekről vagy mechanikai alkatrészekről, szilárd, strapabíró és méretpontos alkatrészek tervezésében és gyártásában tudok együttműködni Önnel. Alkatrészeket szállítottam ügyfeleimnek a különböző iparágakban, a kis gépüzletektől a nagy építőipari cégekig, és tudom, milyen kritikus a keménység a sikerükhöz. Forduljon hozzám, hogy megbeszéljük projektjét, és megtaláljuk az Ön igényeinek megfelelő megoldást.
Referenciák:
- ASM International. (2020). Lemezkohászat: keménység, tesztelés és alkalmazások. Materials Park, OH: ASM International.
- DIN EN 10025-6:2019. Melegen hengerelt szerkezeti acéltermékek – 6. rész: Műszaki szállítási feltételek nagy szilárdságú szerkezeti acélok lapos termékeihez edzett és edzett állapotban. Európai Szabványügyi Bizottság.
- ISO 14577-1:2015. Fémes anyagok – Keménység és anyagparaméterek műszeres bemélyedésvizsgálata – 1. rész: Vizsgálati módszer. Nemzetközi Szabványügyi Szervezet.
- Amerikai Gépészmérnökök Társasága (ASME). (2021). Acéllemez, szén, nagy szilárdságú, alacsony ötvözetű, melegen hengerelt és hidegen hengerelt acéllemez specifikációi. ASME B106.1M-2021.
- Fémformáló Magazin. (2022). „A keménység és a hajlékonyság kiegyensúlyozása precíziós lemezalkatrészekben ipari alkalmazásokhoz.” Metal Forming Magazine, Vol. 48., 3. szám, 22-27.


