

Ha Ön olyan gyártó vagy mérnök, aki valaha is foglalkozott speciális alakú fémlemez alkatrészekkel, akkor tudja, hogy a selejt aránya nem csak egy szám – ez közvetlenül befolyásolja az eredményt, a szállítási határidőket és még a csapat józanságát is. Már 7 éve vezetek egy kis üzletet, amely egyedi fémalkatrészekre specializálódott, és ebből az első 3-ban a trükkös, nem szabványos formák selejtezési aránya 12% körül mozgott – ez havi több ezer dollárt pazarol el rossz vágásokra, szögletes hajlításokra és olyan alkatrészekre, amelyek egyszerűen nem fértek el, amikor legurultak a présről.
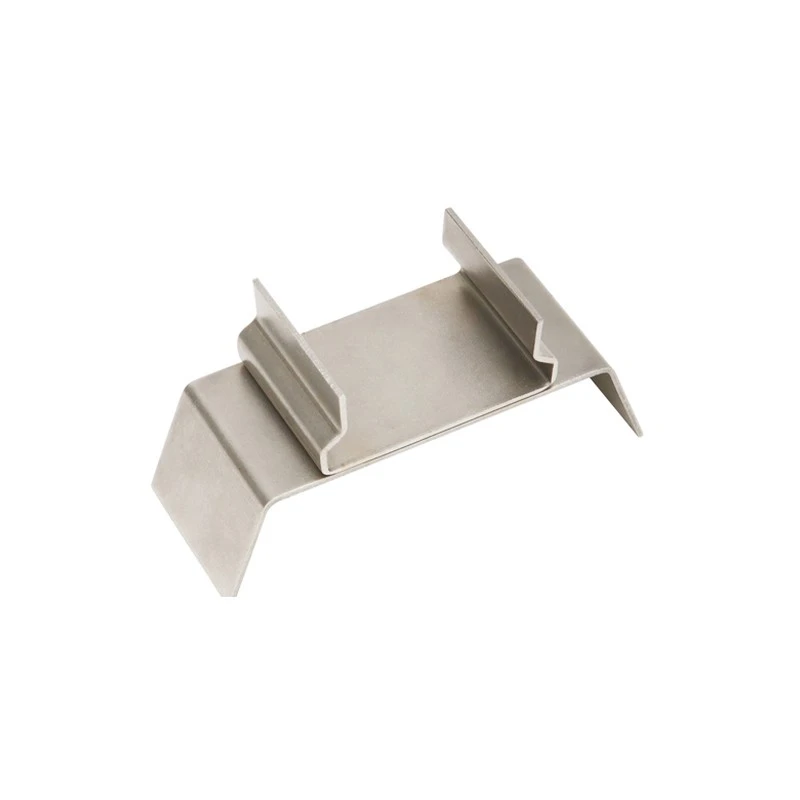
A különleges formájú fémlemez részek sem az Ön szokványos konzoljai vagy egyenes keretei. Furcsa körvonalú alkatrészekről, páratlan szögű hajlításokról, kivágásokról van szó, amelyeknek csak egy adott összeállításban van értelme, vagy vékony és vastag mérőeszközök kombinációiról, amelyek teljesen más szabályok szerint játszanak. Ha ezen a téren jársz, valószínűleg láttad már: egy alkatrész, ami papíron egyszerűnek tűnik, de amikor elvágod, a lézer eltalálja a fémben lévő láncot, amit nem fogtál meg; vagy a féknyomó egyik oldala 2 fokkal elhajlik, mert elhasználódott a szerszám. A selejt azonban nem elkerülhetetlen – sok-sok próbálkozás és hiba, folyamatmódosítások és a megfelelő eszközökbe való befektetés után a selejtezési arányt 3% alá csökkentettük, és szeretném végigvezetni, hogy mi vált be nekünk.
Először is kezdjük jóval azelőtt, hogy beindítanád a lézert vagy lenyomnád a féket. A legtöbb selejt azért történik, mert valaki kihagyott egy kritikus lépést a gyártás előtti szakaszban, és ez az, ahol a különleges alakú alkatrészek különösen bonyolultak. Számunkra ez azt jelentette, hogy elhagyjuk a régi „csak küldje el a CAD-fájlt a gépre” megközelítést, és hozzáadunk egy részletes folyamat előtti ellenőrzést, amely a nem szabványos fém alkatrészekre szabott. Hatalmas hiba, amit korán elkövettünk, hogy figyelmen kívül hagytuk az anyag változékonyságát – a fémlemez nem egy tökéletesen egységes födém; A különböző tekercsek vastagsága kismértékben, szakítószilárdság-különbségek, sőt kisebb vetemedések is előfordulhatnak, amelyek vágást vagy elhajlást okozhatnak. Például, ha 16-os alumíniumot használunk egy speciális formájú burkolathoz, amely szűk hajlítást igényel, a specifikációnál 0,05 mm-rel vastagabb tekercs hibás hajlítási ráhagyást eredményez, ami hézagokhoz vagy repedésekhez vezet.
A javítás itt kettős: először végezzen anyagpróbát minden új tekercsen, amit kapunk. Vágunk egy kis próbadarabot, lefuttatjuk a hajlítási tesztet, megmérjük a vastagságát 10 különböző ponton, és naplózzuk az összes adatot, hogy programozóink ennek megfelelően módosíthassák szerszámútjukat vagy hajlítási számításaikat. Másodszor, hagyja abba az általános CAD-fájlok használatát – mérnöki csapatunk most az ügyfelekkel dolgozik, hogy módosítsa a tervezést (csak ott, ahol nem rontja el a végterméket), hogy az alkatrészt jobban legyárthatóvá tegyék. Tudom, tudom – az ügyfelek utálják, ha megváltoztatják a dizájnt, de a legtöbb esetben a kis módosítások (például egy éles belső sarok lekerekítése, amely hajlításkor megreped, vagy egy kivágás 1 mm-rel történő eltolása, hogy elkerülje az anyagszemcsés vonalat) sokkal többet takarítanak meg a selejtben, mint amennyit az ügyfél a végső összeszerelés során észrevenne. Pontosan ez az oka annak, hogy csapatunk a különleges formájú fémlemez alkatrészekre összpontosít, amelyek egyensúlyban tartják a tervezési szándékot a valós gyártási korlátokkal, és van egy oldalunk is, amely bemutatja, hogyan közelítjük meg ezt minden egyedi megrendeléshez, amelyet itt megtekinthet:Különleges alakú fémlemez alkatrészek.
Következő lépés a szerszámok és berendezések beállítása – ez az a hely, ahol sok kis üzlet elvágja a sarkot, és ez egy hatalmas selejtforrás a különleges alakú alkatrészek számára. Amikor egyedi hajlításokkal vagy szűk tűréshatárokkal kell szembenéznie, a kopott vagy nem megfelelő szerszámok rontják a pontosságot. Féknyomóink esetében évekig ugyanazt a szerszámkészletet tartottuk, amíg láthatóan kipattogtak, de most naponta nyomon követjük a szerszámkopást. Egy jó ökölszabály: ha egy hajlítószerszámon 0,1 mm-nél mélyebb bemetszés van, azonnal húzza ki – még a V-szerszámon lévő apró bemetszés is nyomot hagy a látható részen, vagy épp annyira lehajtja a hajlítási szöget, hogy az alkatrész ne illeszkedjen. Naplót vezetünk arról is, hogy mely szerszámkészletek milyen mérőeszközökhöz és anyagokhoz működnek a legjobban – például az alumíniumhoz készült puha HSS-szerszámok elkerülik a karcolódást, míg a keményfém szerszámok jobban működnek az ismételt hajlítást igénylő vastag acéloknál.
A lézervágáshoz (a legtöbb alkatrészünknél az első lépés) frissítettük a fúvókák és lencsék karbantartási ütemtervét. Az eltömődött fúvókák vagy a megkarcolt lencse egyenetlen vágásokat okoz, ami szaggatott élekhez vezet, amelyek miatt a hajlítások rosszul sülnek el, vagy olyan alkatrészekhez, amelyek nem illeszkednek az összeszerelés során. Naponta tisztítjuk a lézerlencsét, és 50 óra üzemidő után cseréljük a fúvókákat, még akkor is, ha jól néznek ki. Egy másik nagy dolog a különleges formák esetében: egyedi beágyazószoftvert használunk, amely nem az alapértelmezett, amely a lézerünkhöz tartozik. Az alapértelmezett szoftver az egyenes részeket csoportosítja, de az egyéni beágyazó eszközünk közelebb helyezi egymáshoz a szabálytalan formákat, hogy lecsökkentse a felesleges anyagból származó törmeléket, és elkerüli, hogy az alkatrész nagy igénybevételnek kitett hajlítási területei a lap széléhez közel helyezkedjenek el, ahol az anyagnak nagyobb valószínűséggel van felületi hibája. Ugyanez a logika érvényes a szabványosabb hajlított fémlemez alkatrészekre is, de az egyedi formáknál a beágyazási különbségek kevesebb anyagpazarlást és kevesebb élhibák miatt tönkrement alkatrészt eredményezhetnek.
Most a folyamatirányítás a gyártás során – itt sok csapat ellenőrzi a gép működését, de a speciális alakú alkatrészek esetében az állandó kis ellenőrzések nem alku tárgyát képezik. Minden tételnél első cikk-ellenőrzést végzünk: miután az első alkatrész kikerült a sorból, minden kritikus méretet megmérünk digitális tolómérővel, magasságmérővel, és még egy koordináta mérőgéppel (CMM) is a szuper szűk tűréshatárokhoz. Ha az első alkatrész akár 0,2 mm-rel is lecsúszik, azonnal leállítjuk a gépet, módosítjuk a beállításokat, és lefuttatjuk az újabb tesztet a teljes gyártás előtt. Eleinte 20 speciális alakú alkatrészből álló teljes tételt futtattunk, de azt tapasztaltuk, hogy a présfék 1 fokkal túlságosan be van állítva az egyik kanyarban – ezzel a tétel 100%-át elvesztegettük. Az első cikk ellenőrzése 10 percet vesz igénybe, de órákat takarít meg az átdolgozástól és a selejtezéstől.
Speciális formákra vonatkozó kezelői képzésünket is egységesítettük. Ellentétben a sorozatgyártású alkatrészekkel, amelyeknek minden nap ugyanaz a beállítása, az egyedi alkatrészek folyamatosan változnak – különböző anyagok, különböző hajlítási sorrendek, különböző kivágások. Kezelőink most egy 2 hetes, kifejezetten a nem szabványos fém alkatrészekre vonatkozó képzésen vesznek részt, amely magában foglalja a kis piros zászlók észlelését: a hajlítás során egyenetlenül nyúló alkatrészt, egy ívelt él egyik oldalán kissé melegebb lézervágást. Azt is megköveteljük tőlük, hogy minden tételnél minden kulcsfontosságú mutatót naplózzanak: anyagtételszám, használt szerszámkészlet, hajlítási szögek, vágási minőség és az ellenőrzések száma. Ez az adat arany – a múlt hónapban azt vettük észre, hogy a kanyar közelében lévő belső kivágásokkal rendelkező alkatrészeknél magasabb volt a selejt, amikor először kivágtuk a belső lyukat. Ha a sorrendet úgy állítja be, hogy először hajlítsa meg, majd vágja ki a lyukat, akkor egyik napról a másikra 70%-kal csökkenti a hulladékkategóriát.
Egy másik gyakran figyelmen kívül hagyott terület: környezeti tényezők az üzletben. A legtöbben nem gondolunk arra, hogy a hőmérséklet vagy a páratartalom befolyásolja a fémlemez alkatrészeket, de ha vékony mérőeszközökkel vagy szűk tűréshatárokkal dolgozik (például ±0,1 mm egy speciális formánál), ez sokat számít. Üzletünkben azt láttuk, hogy az alkatrészek 0,3 mm-rel kitágulnak vagy összehúzódnak a 10 fokos hőmérséklet-eltolódástól. Ez azonnal kidobná a hajlítási számítást, vagy rossz méretű lesz egy kivágás. Beruháztunk egy olyan, az egész üzletre kiterjedő klímaberendezésbe, amely egész évben 2 fokon belül tartja a hőmérsékletet, és minden anyagtekercset is szabályozott hőmérsékletű helyen tárolunk, így azok akklimatizálódnak vágás előtt. Nincs több olyan alkatrész, amely a hideg rakodódokkból érkezne, amelyek megvetemednek, amikor a meleg bolti levegőbe kerültek – ez önmagában körülbelül 2%-kal csökkentette a hulladékot az első évben.
Várjon, beszéljünk a porról és a törmelékről is – ha fémlemezzel dolgozik, tudja, milyen könnyen kerül az apró fémforgács vagy por a lapokra, szerszámokra vagy gépalkatrészekre. CNC gépeinknél korábban heti rendszerességgel végeztünk takarítást, de most minden újabb adag speciális alakú alkatrész előtt gyorsan letöröljük a munkaasztalt és a szerszámokat. A présfékszerszám alá ragadt egyetlen fémforgács hatalmas horpadást hagy az alkatrészen, a lézerlencsén lévő porrészecske pedig rossz vágást okoz. Még CNC gépeinkhez is áttértünk a berendezések porálló lemezvédőire, amelyek távol tartják a törmeléket a működő alkatrészektől, és csökkentik a karbantartási igényeket. Ez nem csak a nagy ipari gépekre vonatkozik – üzletünkben a kisebb présfékek és lézerek is előnyösek, és itt megnézheti, hogyan védik ezek a védőburkolatok a precíziós alkatrészeket:Felszerelés Porálló lemezvédők. Kifejezetten CNC szerszámgépeinkhez CNC szerszámgép lemezvédőket is használunk, melyeket egyedileg illesztünk a berendezéseinkre, így a gyártás során a kritikus helyeken még a legtrükkösebb, kontúrozott alkatrészekre sem kerül por vagy fémforgács.
Aztán ott van a minőségellenőrzés a hátoldalon. Korábban csak becsomagoltuk az alkatrészeket és szállítottuk őket, de most már van egy minőségellenőrzőnk, aki 100%-os vizuális ellenőrzést végez minden speciális alakú alkatrészen, valamint véletlenszerű 20%-os méretellenőrzést minden tételnél. Sok selejtet kapnak itt, amelyek eljutottak volna az ügyfélhez, ami visszaküldéshez és rossz értékelésekhez vezetett. Például egy alkatrészen lehet egy apró felületi karc, amely nem látható a gyártás során, de megjelenhet az ügyfél szerelvényében, vagy egy kanyar, amely kissé el van csúsztatva, de nem elég ahhoz, hogy az első cikk ellenőrzésén megbukjon, de elég ahhoz, hogy illeszkedési problémákat okozzon. Ha ezeket a szállítás előtt elkapja, megkímél minket a költséges utómunkálatoktól, és ügyfeleink elégedettek maradunk.
Tudom, mire gondol – mindez nagyon sok munkának tűnik, különösen, ha egy kis üzletről van szó, korlátozott idővel és költségvetéssel. Néhány ilyen finomítás olcsó: például néhány ellenőrzési réteg hozzáadása, beágyazószoftver módosítása vagy az első cikkre vonatkozó szabály végrehajtása. Mások, például a klímaszabályozás vagy az új védőburkolatok olyan befektetések, amelyek gyorsan megtérülnek. Számunkra ezeknek a változtatásoknak a teljes költsége 15 000 dollár alatt volt, de az első évben több mint 40 000 dollárt takarítottunk meg a selejtben. Ez tökmindegy, igaz?
Ha még mindig küzd a speciális alakú fémlemez alkatrészek magas selejtezési arányával, akkor a kulcs az, hogy ne kezelje az egyedi alkatrészeket, például az általános, tömeggyártású alkatrészeket. Minden megrendelés más, ezért a folyamatnak ehhez kell alkalmazkodnia, nem pedig fordítva. Függetlenül attól, hogy egyedi burkolatokat, konzolokat vagy kereteket készít, óriási változást fog szánni, ha időt szán az anyagváltozékonyság megtervezésére, a szerszámok karbantartására, a kezelők betanítására és minden lépésnél az ellenőrzésre.
Ha olyan partnert keres, aki az egyedi fémalkatrészek hulladékának csökkentésére szakosodott, több éves tapasztalattal rendelkezünk a hajlított lemezalkatrészektől a bonyolult speciális formákig, és ügyfeleinkkel együtt dolgozunk, hogy a terveket és folyamatokat az igényeikhez igazítsuk anélkül, hogy sarokba vágnánk. Itt megtekintheti egyedi fémlemez megoldásaink teljes kínálatát:Hajlított fémlemez alkatrészek, vagy forduljon csapatunkhoz, hogy megbeszéljük konkrét kihívásait, és megbeszéljük, hogyan segíthetünk csökkenteni a selejt arányát. Mindig örömmel járunk végig a folyamaton, megoszthatjuk a múltbeli projektekből származó adatokat, és kitaláljuk, mi működik az Ön termelésében.
Referenciák:

- Lemezgyártási folyamatok optimalizálása: A törmelék csökkentése az egyedi alkatrészekben, Journal of Manufacturing Processes, 2021
- Szerszámkopás és méretpontosság a présfék hajlításában, International Journal of Machine Tools and Manufacture, 2019
- A környezeti feltételek hatása a vékonylemez-tűrésekre, Gyártómérnökök Társasága, 2020
- Egyéni egymásba ágyazási szoftverhatékonyság a nem szabványos fémlemez alkatrészekhez, Fabricator Magazine, 2022


