

Sziasztok, Jake vagyok a hajlított lemezalkatrészek csapatától, és ma valami olyasmibe merülünk, amit mindig kérdeznek: hogyan lehet a hajlított lemezalkatrészeket könnyebben hegeszteni. Mint beszállító, aki évek óta gyártja az egyedi fémalkatrészeket szerszámgépekhez, berendezések kereteihez és sok máshoz, tapasztaltuk, hogy méltányos részünk van a hegesztési fejfájásokban – vetemedéseket, gyenge kötéseket, inkonzisztens felületeket, a munkálatokat. A jó hír az, hogy ezeknek a problémáknak a többsége teljesen elkerülhető, ha megtesz néhány kulcsfontosságú lépést a hajlítás előtt, közben és még utána is. Bontsuk ezt úgy, mintha állandó ügyfeleinkkel chatelnénk (nincs fülledt mérnöki szakzsargon, ígéret).
Először is beszéljünk az alapozásról: válasszuk ki a megfelelő anyagot a hajlított alkatrészekhez, amelyek jól hegesztenek. Bármilyen fémlemezt megragadhat a szállítótól, de nem mindegyik játszik jól a hegesztéssel. Véletlenszerű acéllal jöttek hozzánk ügyfeleink, amit helyben vettek fel, és 10-ből 9-szer vagy túl koszos, fura ötvözőelemei vannak, vagy egyszerűen nem hajlik anélkül, hogy a hegeszthetőségét elrontotta volna. Például az alacsony széntartalmú acél (mint az A36 vagy az 1018) sokkal megbocsátóbb, mint a magas széntartalmú vagy ötvözött acélok – ezek a srácok rendkívül törékennyé válnak, amikor hajlítanak, ami rémálommá teszi a hegesztést, mert repedések keletkeznek az illesztés közepén. Ha nagyobb szilárdságú acélt kell használnia, válasszon olyat, amely kifejezetten „hegeszthető” felirattal van ellátva, és ellenőrizze annak szén-egyenértékét (CE); tartsa ezt 0,4% alatt, és sok hegesztés utáni problémát elkerülhet. Gondoskodunk arról is, hogy minden anyagunkhoz mellékeljük a malomvizsgálati jelentéseket (MTR), így hegesztőink pontosan tudják, mivel dolgoznak – nincs meglepetés.
Ezután a fémlemez hajlítása ténylegesen befolyásolja a hegeszthetőséget, és a legtöbb ember ezen alszik. A hajlítás hőhatású zónát (HAZ) hoz létre a kanyar körül, igaz? Ha sietteti a hajlítási folyamatot, vagy nem megfelelő szerszámot használ, a HAZ sokkal nagyobb lesz, és megváltozik a fém mikroszerkezete – megnehezítve a hibamentes hegesztést. Például, amikor a szerszámgépek fémlemezházainak alkatrészeit hajlítjuk (az ide hivatkozott oldalakon egy egész oldal található: /sheet-metal-parts/machine-tool-sheet-metal-housings.html), precíziós présféket használunk egyedi szerszámokkal, amelyek csak annyira lelassítják a hajlítási sebességet, hogy a HAZ feszes maradjon – nincs extra vetemedés vagy ridegség. Hajlítás után a széleket is mindig sorjázzuk. Ezek az éles, sorjával borított élek nem csak vágásveszélyt jelentenek; felfogják a szennyeződést, olajat és fémforgácsot, ami porozitást (apró lyukakat) okoz a hegesztési varratokban. Még egy drótkerékkel végzett gyors polírozás is gondoskodik erről, és sokkal simábbá teszi a hegesztést. Profi tipp: ha több hegesztéssel rendelkező alkatrészeket hajlít, jelölje meg a hegesztési zónákat a hajlítás előtt, hogy véletlenül se tegyen túl közel egy hajlítást az illesztési helyhez – még egy fél hüvelyknyi távolság is megzavarhatja a fém tiszta olvadási képességét.
Most az alkatrészek hegesztésre való előkészítése nem alku tárgya, és ez az a hely, ahol annyi projekt megy ki a sínekből. Nem festenél ki egy piszkos falat, igaz? Ugyanez a logika érvényes itt is. Hegesztés előtt teljesen megtisztítjuk a hegesztési felületeket – ez alól kivételt képez. Ez azt jelenti, hogy zsírtalanítóval töröljük le a felgyülemlett vágóolajokat, rozsdagátló anyagokat vagy ujjzsírt (mindannyian megérintettük a fém alkatrészt, még kesztyűben is). Az erősen oxidált alkatrészeknél, mint például a melegen hengerelt acél, a hegesztési felületet visszacsiszoljuk csupasz, fényes fémmé. Hagyja ki ezt, és gyenge és buborékokkal teli hegesztési varratokat fog kapni. Egy másik dolog: a hajlított alkatrészeknél minden a felszerelés. Amikor egy lemezt hajlít, előfordulhat, hogy a hajlítási szög kismértékben eltér – akár egy tételen belül is –, ezért hegesztés előtt mindig száraz illesztést végzünk. Ha az élek nem illeszkednek tökéletesen (nagyjából 1/16 hüvelyknél nagyobb a rés), az probléma. Ha egy hatalmas hézagot hegeszt, akkor túl sok töltőfémet ad hozzá, ami ridegséghez vezet, és csak nehezebb tiszta, erős kötést készíteni. Egyébként van egy oldalunk a mechanikus lemezalkatrészekről, amely lefedi az illesztési ellenőrzéseinket: /sheet-metal-parts/mechanical-sheet-metal-parts.html. Ezek a pontos illeszkedési specifikációk azok, amelyek miatt alkatrészeink olyan következetesen hegeszthetők az ügyfelek számára.
Ha áttérünk a tényleges hegesztési folyamatra – a kis változtatások óriási változást jelentenek. Először válassza ki a megfelelő hegesztési eljárást a hajlított alkatrészhez. A MIG hegesztés rendkívül népszerű a fémlemezeknél, mert gyors és könnyen vezérelhető, de a TIG jobban működik vékonyabb anyagokhoz vagy olyan alkatrészekhez, amelyeknek szupertiszta felületre van szükségük (például a később festett berendezések fémlemez házainál). Hőbeállításainkat a kanyar helye alapján is módosítjuk. A kanyar körüli HAZ már enyhén veszélyeztetett, ezért ott egy kicsit csökkentjük a hőt, hogy elkerüljük a terület túlmelegedését – a túlmelegedés vetemedést és repedéseket okoz. A megfelelő töltőfémet is használjuk; ez nem egyforma. Ha alacsony széntartalmú acélt hegeszt, használjon E70S-6 töltőanyagot – ez olcsó, kiválóan működik, és segít megelőzni a porozitást. Rozsdamentes acél esetén válasszon megfelelő töltőanyagot, hogy a varrat ugyanolyan korrózióállóságú legyen, mint az alapfém. Egy másik trükk: először használjon hegesztőgépet. 2-3 hüvelykenként ragasszon néhány pontot a kötés mentén, hogy az alkatrész a helyén maradjon, majd menjen vissza, és végezze el a teljes hegesztést. Ez csökkenti a hő által okozott mozgást, ami a hajlított részek elhajlásának nagy oka. Már az elején megtanultuk, hogy a legnehezebb úton – kihagytuk a tapadásokat, és olyan csúnyán elcsavarodott alkatrészeket kaptunk, hogy át kellett őket dolgozni. Nem egy vidám nap.
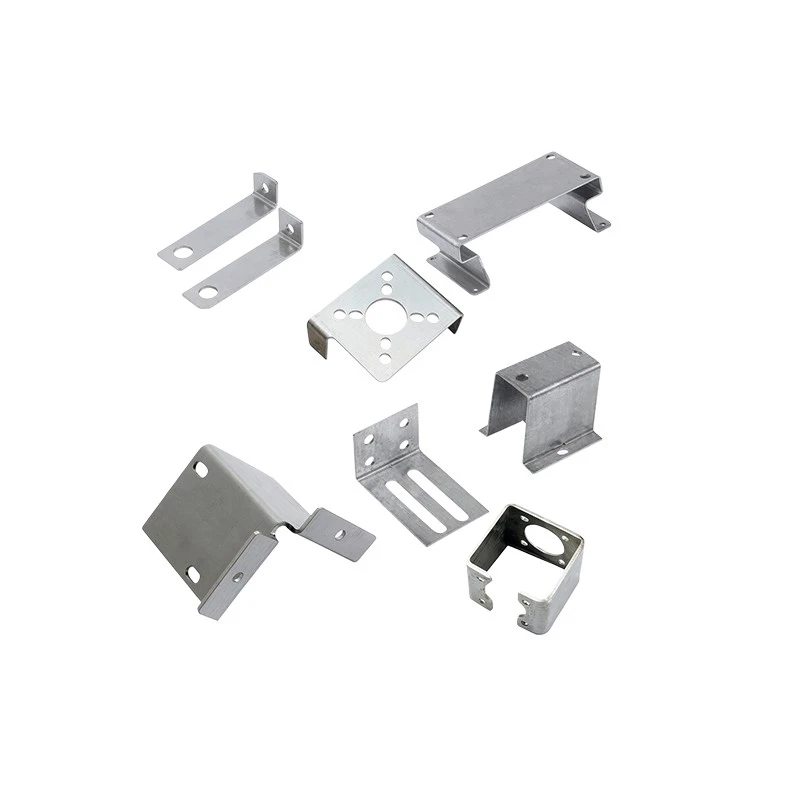
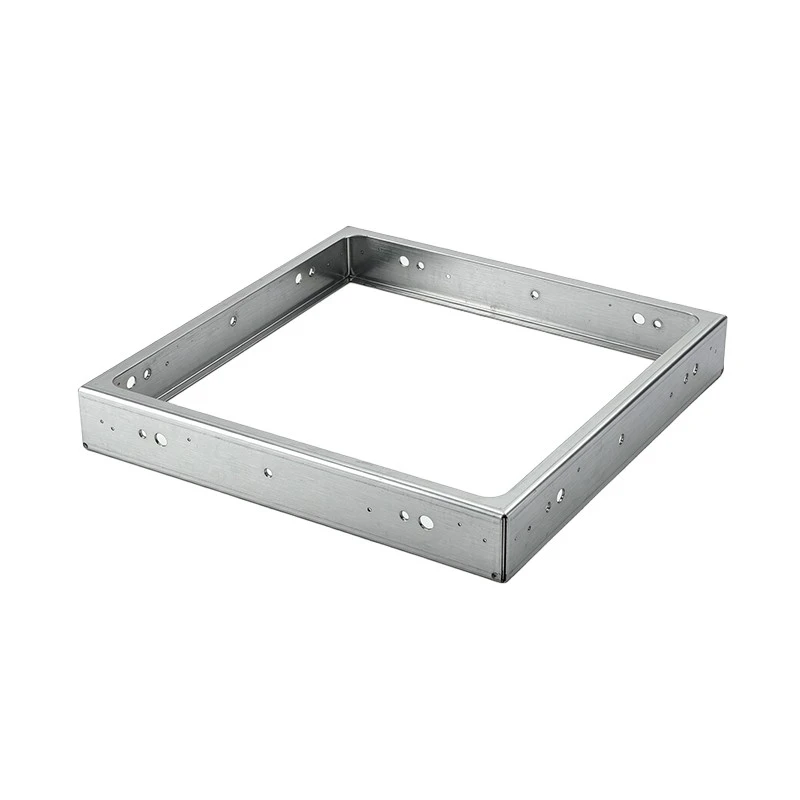
Mi a helyzet a hegesztés utáni lépésekkel? Sokan azt gondolják, hogy a hegesztést akkor kell elvégezni, amikor a pisztoly lehűlt, de nem – különösen a hajlított alkatrészek esetében. Először lassan hagyja kihűlni az alkatrészt. Ha közvetlenül a hegesztés után vízzel oltja ki, a kanyar körüli HAZ szupergyors lehűlést kap, ami kemény, törékeny foltokhoz vezet, amelyek megrepednek. Hagyjuk alkatrészeinket szobahőmérsékletű levegőn lehűlni, vagy alacsony hőmérsékletű sütőbe tesszük (például 250°F) néhány órára, hogy enyhítsük a stresszt. A feszültségoldás óriási, mert a hajlítás már eleve megterheli a fémet, a hegesztés pedig még többet – ezt ki kell venni, hogy elkerülje az alkatrész későbbi vetemedését vagy meghibásodását. Lecsiszoljuk az esetleges hegesztési fröccsenést és elsimítjuk a varratgyöngyöket, ha az alkatrészt festékkel vagy porfestékkel végezzük. Bélyegzett fémlemezalkatrészek esetében (egy másik specialitásunk, ide kattintva: /sheet-metal-parts/stamped-sheet-metal-parts.html) a hegesztés utáni csiszolás kulcsfontosságú, mert ezeknél az alkatrészeknél gyakran szűk összeszerelési tűréshatárok vannak. Ennek a lépésnek a kihagyása többletmunkát jelent az összeszerelő csapat számára, ami lelassítja a gyártást.
Várjon, beszéljünk azokról a gyakori hibákról, amelyeket ügyfeleink megzavarnak a hegeszthetőség terén. Az egyik nagy túl közel hajlik a leendő hegesztési kötéshez. Az általános szabály: a hajlítás és a hegesztés között legalább kétszeres anyagvastagság legyen. Tehát ha 1/8 hüvelyk vastag fémet használ, ne hegesszen a hajlítás 1/4 hüvelyk távolságán belül. Ez az extra hely elég távol tartja a HAZ-t ahhoz, hogy ne kockáztassa a repedést. Egy másik hiba a kanyar rohanása. Ügyfeleink 100 alkatrészt próbáltak meghajlítani egy óra alatt, de a ívek hanyagak – túl szorosak, egyenetlenek vagy gyűröttek. Ezeket a gyűrődéseket nem lehet tisztán hegeszteni, mert ott a fém javíthatatlanul deformálódik, és a hegesztés mindig gyenge lesz. Ha olyan beszállítótól kap alkatrészeket, amelyek hajlításkor levágják a sarkokat, az piros zászló. Van egy lapunk a fémlemez berendezések kereteihez is, ahol a precíziós hajlítási és hegesztési ellenőrzéseinkről szól: /sheet-metal-parts/sheet-metal-equipment-frames.html. Ezek nagy teherbírású alkatrészek, így a hegeszthetőség nem alku tárgya a teherhordó kötéseknél.
Egy gyors valós példa ennek konkretizálására. Néhány hónappal ezelőtt egy ügyfél megkereste, hogy a meghajlított acélberendezés házai a használattól számított 6 hónapon belül meghibásodnak a hegesztéseknél. Helyben szerezték be az alkatrészeket, kihagyták a hegesztési területek tisztítását, és 1/16 hüvelykes fémet hajlítottak meg mindössze 1/8 hüvelykre a hegesztési varrattól. Megnéztük, és bizony, a hegesztési varratok porozitásosak voltak a felületeken maradt olajtól, ráadásul a kanyar túl közel volt, ami mikrorepedéseket okozott. Mindent beállítottunk: jobb alacsony szén-dioxid-kibocsátású acélt választottunk, precíziós szerszámokkal hajlítottuk, megtisztítottuk a hegesztési területeket, a megfelelő töltőanyaggal MIG-et használtunk, és a hegesztést 1/4 hüvelykre tartottuk a kanyartól. Az új részek már több mint egy éve erősek. Ez az, amit nap mint nap látunk – apró javítások, nagy eredmények.
Ha hajlított fémlemez alkatrészeket tartalmazó projekten dolgozik, és szeretne megbizonyosodni arról, hogy ezek megfelelően hegesztenek, csapatunk segíthet. Több éves tapasztalattal rendelkezünk a hajlítási, előkészítési és hegesztési folyamatok finomhangolásában, hogy a lehető legerősebb, legkonzisztensebb kötéseket kapjuk. Akár egyedi szerszámgépházakra, bélyegzett alkatrészekre vagy bármi másra van szüksége, minden lépésen végigvezetjük Önt, hogy elkerülje a gyakori fejfájást. Csak forduljon csapatunkhoz, hogy csevegjen a projektjéről, és kérjen árajánlatot.
Most pedig a ma tárgyalt tippekre vonatkozó hivatkozások:
- American Welding Society (AWS) D1.1 szerkezeti hegesztési szabályzat – acél
- Lemezgyártási és hegesztési gyakorlat, JN Reddy
- Gyakorlati présfékhajlítási technikák, Fabricator Magazine, 2022
- A hőhatás által érintett zóna hatása a hajlított alacsony széntartalmú acél hegeszthetőségére, Journal of Manufacturing Processes, 2021


